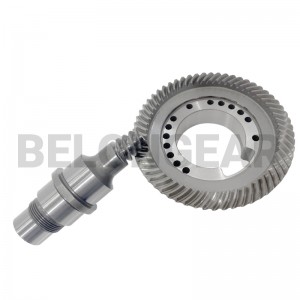
Chiqish markazi tushadi
Pinyon o'qini tushirish chiqish valini ofset masofasiga pastga siljitadi. Bu ixcham reduktorning asosiy maqsadi va aynan shu narsa korpusni spiral qiyshiq versiya bilan almashtirib bo'lmaydigan qiladi.


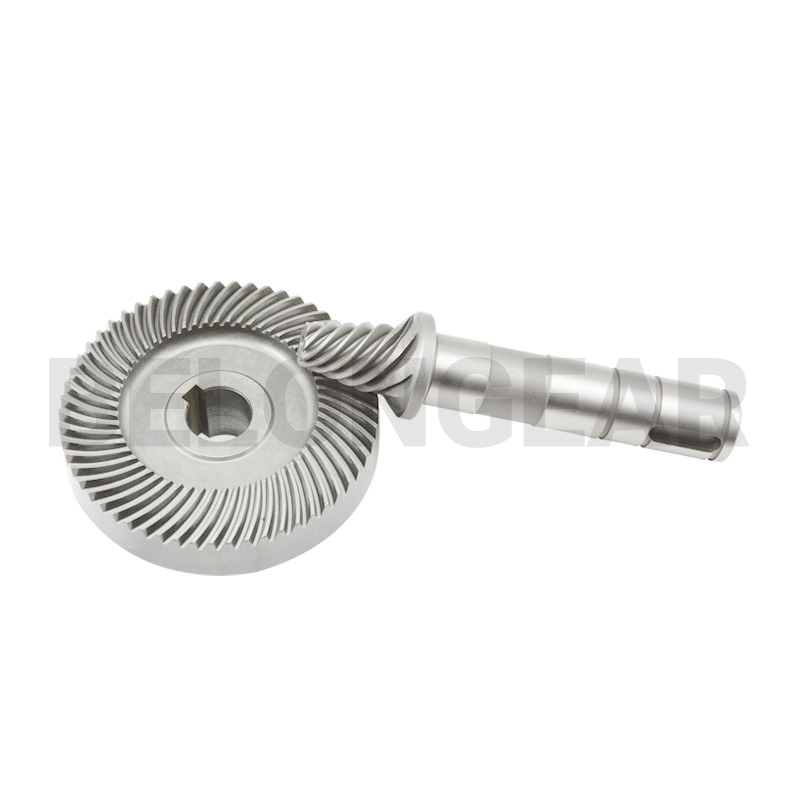
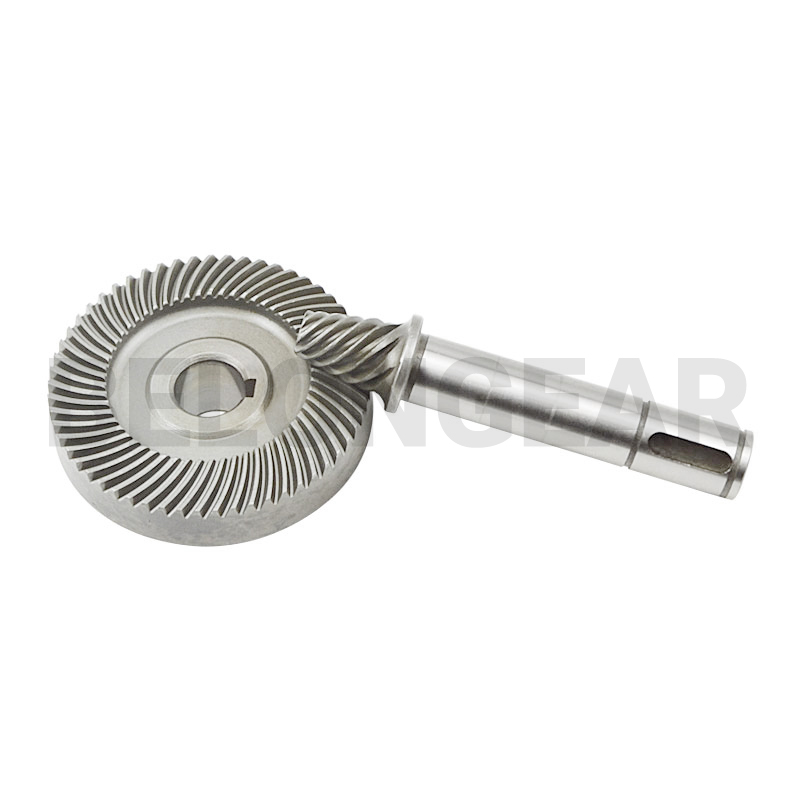
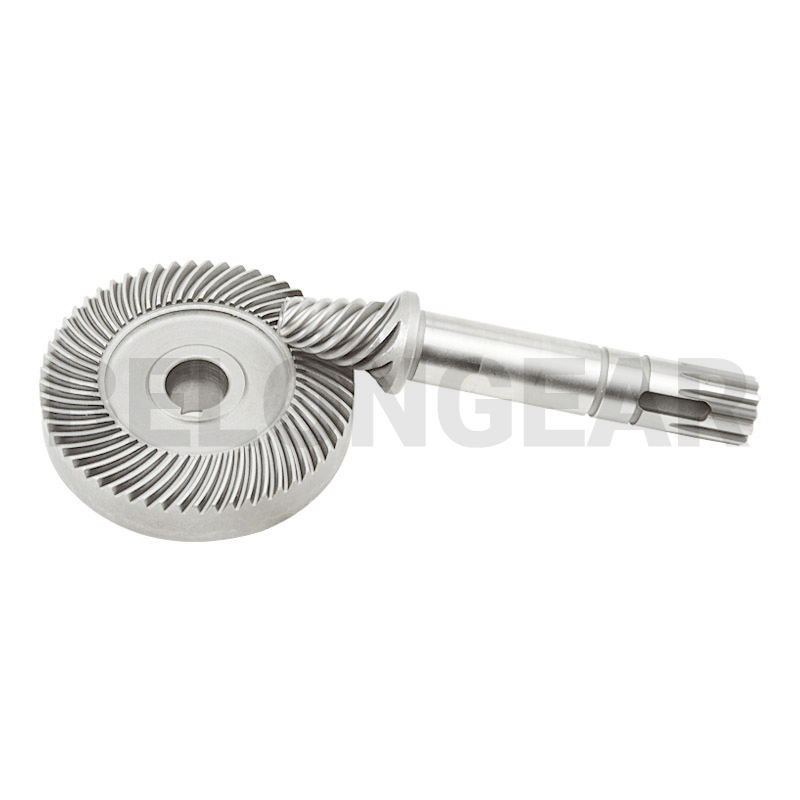
KM seriyali reduktorda qiyshiq pog'ona ham qisqartirishni, ham chiqish markazining balandligini belgilaydi. Oddiy spiral qiyshiq o'rniga gipoid piniondan foydalanish pinion kuchini yo'qotmasdan markazni pasaytiradi, shuning uchun ixcham to'g'ri burchakli bloklar shu tarzda quriladi.
Avtomobil o'qiga emas, balki reduktorga qo'llanilganda, ofset bilan uchta cheklov keladi.
Pinyon o'qini tushirish chiqish valini ofset masofasiga pastga siljitadi. Bu ixcham reduktorning asosiy maqsadi va aynan shu narsa korpusni spiral qiyshiq versiya bilan almashtirib bo'lmaydigan qiladi.
Gipoid bosqichda ishlaydigan reduktor EP moyiga muhtoj. Xuddi shu mashinada boshqa joyda ishlatilgan spiral moy bilan to'ldirilgan blok spiral bosqichda biron bir aşınma paydo bo'lishidan oldin bu bosqichni ishqalaydi.
Bir xil nisbatdagi spiral konusli juftlikka nisbatan kompensatsiya taxminan bir yoki ikki ball samaradorlikka ega. Uzluksiz ishlaydigan reduktorda bu farqni yashirish o'rniga aytishga arziydi.
Xuddi shu reduktorlar oilasini har ikkala qiyshiq pog'ona bilan ham qurish mumkin. Tanlov markaziy balandlik va narxga bog'liq, bitta tish shakli yaxshiroq bo'lishi haqida emas.
| Aspekt | Spiral qiyalik (kesishuvchi) | Gipoid (ofset) |
|---|---|---|
| Sahna tanlovi | Spiral qiyshiq juftlikli KM reduktori | Gipoid juftlikli KM reduktori |
| Chiqish markazining balandligi | G'ildirak o'qi bo'yicha o'rnatilgan | Ofset masofasi bilan tushirildi |
| Teng nisbatda pinion | Kichikroq pinion, kamroq tishlar | Kattaroq pinion, ko'proq tishlar yuk ko'taradi |
| Yog 'kerak | Standart tishli moy odatda qabul qilinadi | EP moyi va o'zgarish texnik tavsif plastinkasida aks ettirilishi kerak |
| Samaradorlik | Yuqori | Bir-ikki ball pastroq |
| Xizmat almashinuvi | Korpus faqat spiral qiyalikni qabul qiladi | Uy-joy ofset versiyasi bo'lishi kerak; ikkalasi almashtirilmaydi |
Korpusdan reduktor tishli qutisi to'plami keltirilgan, shuning uchun bu qiymatlar chizma va korpus chizmasidan birgalikda olinadi.
| Parametr | Ushbu mahsulot | Qanday tasdiqlanadi |
|---|---|---|
| Ofset masofasi E | Kamaytirish birligi chizmasida aytilganidek | Chizma |
| Nisbat va tishlar soni | KM seriyali tanlovidan | Chizma |
| Konus masofasi va spiral burchagi | Chizmadan | Chizma |
| Chiqish markazining balandligi | Korpus uchun ma'lumotlar bazasi; reduktor chizmasiga qarshi tasdiqlangan | Chizma |
| Materiallar va issiqlik bilan ishlov berish | Gʻilof-qattiqlashtiruvchi poʻlatni chizishgacha, karburizatsiya qilish va qattiqlashtirish | Materiallar sertifikati |
| Aniqlik va orqaga qaytish | Chizmadagi darajaga qadar, qattiqlashgandan keyin silliqlash | Aniqlik hisoboti |
Reduktor tishli uzatmalarining narxi tishdagi kabi korpusga mos keladi.
Markaziy balandlik va o'rnatish masofasi bo'lmasa, juftlikni reduktorga moslashtirib bo'lmaydi.
Kattaroq ofset uchun boshqa kesish sozlamalari kerak.
Reduktor ishlab chiqaruvchilari partiyalar bilan sotib olishadi; bitta zaxira juftlik to'liq jihozni o'z ichiga oladi.
Agar jihoz EP moyini ishlatsa, so'rovnomada ayting; bu texnik tavsif va tavsiyalarga ta'sir qiladi.
Ofset issiqlik bilan ishlov berish deformatsiyasini yutishini qiyinlashtiradi, shuning uchun tish tekislash o'rniga oxirgi profilga silliqlanadi.

Bo'sh shaklga yaqin zarb qilingan, shuning uchun don oqimi kesilmasdan, tish ildiziga ergashadi.

Teshik, yuzlar va o'rnatilgan yelkaning burilishi; bular tish kesilgan va o'lchangan ma'lumotlarga aylanadi.

Gipoid tishlar Gleason mashinasida chizmadagi ofset, konus masofasi va spiral burchakka muvofiq kesilgan.

Kemaning yon tomonlarida maydalash materiallari qoldirilib, korpus chuqurligi va yadro qattiqligi belgilangan darajaga yetguncha karbyuratsiya va qattiqlashtirish.

Tishlar qattiqlashgandan keyin maydalanadi, chunki tish ularga nisbatan maydalangan.

Yon tomonlar oxirgi profilga silliqlanadi, bu esa ofset geometriyasining yutishini qiyinlashtiradigan buzilishlarni to'g'rilaydi.
Kontakt naqshlari yig'ilgan juftlikda tekshiriladi, chunki reduktorda uni keyinchalik tuzatib bo'lmaydi.

Teshik, yuza, o'rnatish masofasi va ofset ma'lumotnomasi.
Hisobot berildi
Xom novdaning kimyoviy va mexanik xususiyatlari.
Hisobot berildi
Qattiqlashgandan keyin sirt qattiqligi.
Hisobot berildi
Tish korpusining chuqurligi va tishning mikro tuzilishi.
Hisobot berildi
Gipoid shovqinida ustunlik qiladigan yon tomonlarning pürüzlülüğü.
Hisobot berildi
Tishli o'lchash markazidagi profil, qo'rg'oshin va qadam.
Hisobot berildi
Yig'ilgan juftlikdagi kontakt naqshlari va orqaga qaytish.
Hisobot berildiYilni to'g'ri burchakli reduktorlar mashina qisqa masofada past chiqish markaziga muhtoj bo'lgan joyda paydo bo'ladi.
 Avtomatlashtirish
 Metallurgiya
 Tsement
 Oziq-ovqat va ichimliklar
Yo'q. Ofset pinion podshipnikining holatini va chiqish markazining balandligini o'zgartiradi, shuning uchun korpus ofset versiyasi bo'lishi kerak. Ikkita qiyshiq pog'ona bitta quyishda almashtirilmaydi.
Chunki gipoid siljishi yon tomonlar orasidagi sirpanishni kuchaytiradi. Bu sirpanish uchun haddan tashqari bosimli qo'shimchalar kerak; standart tishli moy tishning tirnalishiga olib kelishi mumkin.
Ofset masofasi, nisbat va tishlar soni, konus masofasi va spiral burchagi, chiqish markazining balandligi va o'rnatish masofasi. Korpus ma'lumotnomasisiz juftlikni moslashtirib bo'lmaydi.
Qo'shimcha sirpanish tufayli, odatda bir xil nisbatdagi spiral qiyshiq juftlikka nisbatan bir yoki ikki nuqta. Bu haqiqiy son va uzluksiz ish rejimida hisobga olinishi kerak.
Ko'rib chiqish uchun ofset, nisbat va chiqish markazining balandligi kerak. Reduktor va korpus chizmalarini yuboring, shunda reduktor to'plami mos keladigan qurilmaga nisbatan tasdiqlanishi mumkin.
KM seriyali reduktorda qiyshiq pog'ona ham qisqartirishni, ham chiqish markazining balandligini belgilaydi. Oddiy spiral qiyshiq o'rniga gipoid piniondan foydalanish pinion kuchini yo'qotmasdan markazni pasaytiradi, shuning uchun ixcham to'g'ri burchakli bloklar shu tarzda quriladi.
Avtomobil o'qiga emas, balki reduktorga qo'llanilganda, ofset bilan uchta cheklov keladi.
Pinyon o'qini tushirish chiqish valini ofset masofasiga pastga siljitadi. Bu ixcham reduktorning asosiy maqsadi va aynan shu narsa korpusni spiral qiyshiq versiya bilan almashtirib bo'lmaydigan qiladi.
Gipoid bosqichda ishlaydigan reduktor EP moyiga muhtoj. Xuddi shu mashinada boshqa joyda ishlatilgan spiral moy bilan to'ldirilgan blok spiral bosqichda biron bir aşınma paydo bo'lishidan oldin bu bosqichni ishqalaydi.
Bir xil nisbatdagi spiral konusli juftlikka nisbatan kompensatsiya taxminan bir yoki ikki ball samaradorlikka ega. Uzluksiz ishlaydigan reduktorda bu farqni yashirish o'rniga aytishga arziydi.
Xuddi shu reduktorlar oilasini har ikkala qiyshiq pog'ona bilan ham qurish mumkin. Tanlov markaziy balandlik va narxga bog'liq, bitta tish shakli yaxshiroq bo'lishi haqida emas.
| Aspekt | Spiral qiyalik (kesishuvchi) | Gipoid (ofset) |
|---|---|---|
| Sahna tanlovi | Spiral qiyshiq juftlikli KM reduktori | Gipoid juftlikli KM reduktori |
| Chiqish markazining balandligi | G'ildirak o'qi bo'yicha o'rnatilgan | Ofset masofasi bilan tushirildi |
| Teng nisbatda pinion | Kichikroq pinion, kamroq tishlar | Kattaroq pinion, ko'proq tishlar yuk ko'taradi |
| Yog 'kerak | Standart tishli moy odatda qabul qilinadi | EP moyi va o'zgarish texnik tavsif plastinkasida aks ettirilishi kerak |
| Samaradorlik | Yuqori | Bir-ikki ball pastroq |
| Xizmat almashinuvi | Korpus faqat spiral qiyalikni qabul qiladi | Uy-joy ofset versiyasi bo'lishi kerak; ikkalasi almashtirilmaydi |
Korpusdan reduktor tishli qutisi to'plami keltirilgan, shuning uchun bu qiymatlar chizma va korpus chizmasidan birgalikda olinadi.
| Parametr | Ushbu mahsulot | Qanday tasdiqlanadi |
|---|---|---|
| Ofset masofasi E | Kamaytirish birligi chizmasida aytilganidek | Chizma |
| Nisbat va tishlar soni | KM seriyali tanlovidan | Chizma |
| Konus masofasi va spiral burchagi | Chizmadan | Chizma |
| Chiqish markazining balandligi | Korpus uchun ma'lumotlar bazasi; reduktor chizmasiga qarshi tasdiqlangan | Chizma |
| Materiallar va issiqlik bilan ishlov berish | Gʻilof-qattiqlashtiruvchi poʻlatni chizishgacha, karburizatsiya qilish va qattiqlashtirish | Materiallar sertifikati |
| Aniqlik va orqaga qaytish | Chizmadagi darajaga qadar, qattiqlashgandan keyin silliqlash | Aniqlik hisoboti |
Reduktor tishli uzatmalarining narxi tishdagi kabi korpusga mos keladi.
Markaziy balandlik va o'rnatish masofasi bo'lmasa, juftlikni reduktorga moslashtirib bo'lmaydi.
Kattaroq ofset uchun boshqa kesish sozlamalari kerak.
Reduktor ishlab chiqaruvchilari partiyalar bilan sotib olishadi; bitta zaxira juftlik to'liq jihozni o'z ichiga oladi.
Agar jihoz EP moyini ishlatsa, so'rovnomada ayting; bu texnik tavsif va tavsiyalarga ta'sir qiladi.
Ofset issiqlik bilan ishlov berish deformatsiyasini yutishini qiyinlashtiradi, shuning uchun tish tekislash o'rniga oxirgi profilga silliqlanadi.
Bo'sh shaklga yaqin zarb qilingan, shuning uchun don oqimi kesilmasdan, tish ildiziga ergashadi.
Teshik, yuzlar va o'rnatilgan yelkaning burilishi; bular tish kesilgan va o'lchangan ma'lumotlarga aylanadi.
Gipoid tishlar Gleason mashinasida chizmadagi ofset, konus masofasi va spiral burchakka muvofiq kesilgan.
Kemaning yon tomonlarida maydalash materiallari qoldirilib, korpus chuqurligi va yadro qattiqligi belgilangan darajaga yetguncha karbyuratsiya va qattiqlashtirish.
Tishlar qattiqlashgandan keyin maydalanadi, chunki tish ularga nisbatan maydalangan.
Yon tomonlar oxirgi profilga silliqlanadi, bu esa ofset geometriyasining yutishini qiyinlashtiradigan buzilishlarni to'g'rilaydi.
Kontakt naqshlari yig'ilgan juftlikda tekshiriladi, chunki reduktorda uni keyinchalik tuzatib bo'lmaydi.
Teshik, yuza, o'rnatish masofasi va ofset ma'lumotnomasi.
Hisobot berildi Xom novdaning kimyoviy va mexanik xususiyatlari.
Hisobot berildi Qattiqlashgandan keyin sirt qattiqligi.
Hisobot berildi Tish korpusining chuqurligi va tishning mikro tuzilishi.
Hisobot berildi Gipoid shovqinida ustunlik qiladigan yon tomonlarning pürüzlülüğü.
Hisobot berildi Tishli o'lchash markazidagi profil, qo'rg'oshin va qadam.
Hisobot berildi Yig'ilgan juftlikdagi kontakt naqshlari va orqaga qaytish.
Hisobot berildiYilni to'g'ri burchakli reduktorlar mashina qisqa masofada past chiqish markaziga muhtoj bo'lgan joyda paydo bo'ladi.
AvtomatlashtirishMetallurgiyaTsementOziq-ovqat va ichimliklarYo'q. Ofset pinion podshipnikining holatini va chiqish markazining balandligini o'zgartiradi, shuning uchun korpus ofset versiyasi bo'lishi kerak. Ikkita qiyshiq pog'ona bitta quyishda almashtirilmaydi.
Chunki gipoid siljishi yon tomonlar orasidagi sirpanishni kuchaytiradi. Bu sirpanish uchun haddan tashqari bosimli qo'shimchalar kerak; standart tishli moy tishning tirnalishiga olib kelishi mumkin.
Ofset masofasi, nisbat va tishlar soni, konus masofasi va spiral burchagi, chiqish markazining balandligi va o'rnatish masofasi. Korpus ma'lumotnomasisiz juftlikni moslashtirib bo'lmaydi.
Qo'shimcha sirpanish tufayli, odatda bir xil nisbatdagi spiral qiyshiq juftlikka nisbatan bir yoki ikki nuqta. Bu haqiqiy son va uzluksiz ish rejimida hisobga olinishi kerak.
Ko'rib chiqish uchun ofset, nisbat va chiqish markazining balandligi kerak. Reduktor va korpus chizmalarini yuboring, shunda reduktor to'plami mos keladigan qurilmaga nisbatan tasdiqlanishi mumkin.
KM seriyali reduktorda qiyshiq pog'ona ham qisqartirishni, ham chiqish markazining balandligini belgilaydi. Oddiy spiral qiyshiq o'rniga gipoid piniondan foydalanish pinion kuchini yo'qotmasdan markazni pasaytiradi, shuning uchun ixcham to'g'ri burchakli bloklar shu tarzda quriladi.
Avtomobil o'qiga emas, balki reduktorga qo'llanilganda, ofset bilan uchta cheklov keladi.
Pinyon o'qini tushirish chiqish valini ofset masofasiga pastga siljitadi. Bu ixcham reduktorning asosiy maqsadi va aynan shu narsa korpusni spiral qiyshiq versiya bilan almashtirib bo'lmaydigan qiladi.
Gipoid bosqichda ishlaydigan reduktor EP moyiga muhtoj. Xuddi shu mashinada boshqa joyda ishlatilgan spiral moy bilan to'ldirilgan blok spiral bosqichda biron bir aşınma paydo bo'lishidan oldin bu bosqichni ishqalaydi.
Bir xil nisbatdagi spiral konusli juftlikka nisbatan kompensatsiya taxminan bir yoki ikki ball samaradorlikka ega. Uzluksiz ishlaydigan reduktorda bu farqni yashirish o'rniga aytishga arziydi.
Xuddi shu reduktorlar oilasini har ikkala qiyshiq pog'ona bilan ham qurish mumkin. Tanlov markaziy balandlik va narxga bog'liq, bitta tish shakli yaxshiroq bo'lishi haqida emas.
| Aspekt | Spiral qiyalik (kesishuvchi) | Gipoid (ofset) |
|---|---|---|
| Sahna tanlovi | Spiral qiyshiq juftlikli KM reduktori | Gipoid juftlikli KM reduktori |
| Chiqish markazining balandligi | G'ildirak o'qi bo'yicha o'rnatilgan | Ofset masofasi bilan tushirildi |
| Teng nisbatda pinion | Kichikroq pinion, kamroq tishlar | Kattaroq pinion, ko'proq tishlar yuk ko'taradi |
| Yog 'kerak | Standart tishli moy odatda qabul qilinadi | EP moyi va o'zgarish texnik tavsif plastinkasida aks ettirilishi kerak |
| Samaradorlik | Yuqori | Bir-ikki ball pastroq |
| Xizmat almashinuvi | Korpus faqat spiral qiyalikni qabul qiladi | Uy-joy ofset versiyasi bo'lishi kerak; ikkalasi almashtirilmaydi |
Korpusdan reduktor tishli qutisi to'plami keltirilgan, shuning uchun bu qiymatlar chizma va korpus chizmasidan birgalikda olinadi.
| Parametr | Ushbu mahsulot | Qanday tasdiqlanadi |
|---|---|---|
| Ofset masofasi E | Kamaytirish birligi chizmasida aytilganidek | Chizma |
| Nisbat va tishlar soni | KM seriyali tanlovidan | Chizma |
| Konus masofasi va spiral burchagi | Chizmadan | Chizma |
| Chiqish markazining balandligi | Korpus uchun ma'lumotlar bazasi; reduktor chizmasiga qarshi tasdiqlangan | Chizma |
| Materiallar va issiqlik bilan ishlov berish | Gʻilof-qattiqlashtiruvchi poʻlatni chizishgacha, karburizatsiya qilish va qattiqlashtirish | Materiallar sertifikati |
| Aniqlik va orqaga qaytish | Chizmadagi darajaga qadar, qattiqlashgandan keyin silliqlash | Aniqlik hisoboti |
Reduktor tishli uzatmalarining narxi tishdagi kabi korpusga mos keladi.
Markaziy balandlik va o'rnatish masofasi bo'lmasa, juftlikni reduktorga moslashtirib bo'lmaydi.
Kattaroq ofset uchun boshqa kesish sozlamalari kerak.
Reduktor ishlab chiqaruvchilari partiyalar bilan sotib olishadi; bitta zaxira juftlik to'liq jihozni o'z ichiga oladi.
Agar jihoz EP moyini ishlatsa, so'rovnomada ayting; bu texnik tavsif va tavsiyalarga ta'sir qiladi.
Ofset issiqlik bilan ishlov berish deformatsiyasini yutishini qiyinlashtiradi, shuning uchun tish tekislash o'rniga oxirgi profilga silliqlanadi.
Bo'sh shaklga yaqin zarb qilingan, shuning uchun don oqimi kesilmasdan, tish ildiziga ergashadi.
Teshik, yuzlar va o'rnatilgan yelkaning burilishi; bular tish kesilgan va o'lchangan ma'lumotlarga aylanadi.
Gipoid tishlar Gleason mashinasida chizmadagi ofset, konus masofasi va spiral burchakka muvofiq kesilgan.
Kemaning yon tomonlarida maydalash materiallari qoldirilib, korpus chuqurligi va yadro qattiqligi belgilangan darajaga yetguncha karbyuratsiya va qattiqlashtirish.
Tishlar qattiqlashgandan keyin maydalanadi, chunki tish ularga nisbatan maydalangan.
Yon tomonlar oxirgi profilga silliqlanadi, bu esa ofset geometriyasining yutishini qiyinlashtiradigan buzilishlarni to'g'rilaydi.
Kontakt naqshlari yig'ilgan juftlikda tekshiriladi, chunki reduktorda uni keyinchalik tuzatib bo'lmaydi.
Teshik, yuza, o'rnatish masofasi va ofset ma'lumotnomasi.
Hisobot berildi Xom novdaning kimyoviy va mexanik xususiyatlari.
Hisobot berildi Qattiqlashgandan keyin sirt qattiqligi.
Hisobot berildi Tish korpusining chuqurligi va tishning mikro tuzilishi.
Hisobot berildi Gipoid shovqinida ustunlik qiladigan yon tomonlarning pürüzlülüğü.
Hisobot berildi Tishli o'lchash markazidagi profil, qo'rg'oshin va qadam.
Hisobot berildi Yig'ilgan juftlikdagi kontakt naqshlari va orqaga qaytish.
Hisobot berildiYilni to'g'ri burchakli reduktorlar mashina qisqa masofada past chiqish markaziga muhtoj bo'lgan joyda paydo bo'ladi.
AvtomatlashtirishMetallurgiyaTsementOziq-ovqat va ichimliklarYo'q. Ofset pinion podshipnikining holatini va chiqish markazining balandligini o'zgartiradi, shuning uchun korpus ofset versiyasi bo'lishi kerak. Ikkita qiyshiq pog'ona bitta quyishda almashtirilmaydi.
Chunki gipoid siljishi yon tomonlar orasidagi sirpanishni kuchaytiradi. Bu sirpanish uchun haddan tashqari bosimli qo'shimchalar kerak; standart tishli moy tishning tirnalishiga olib kelishi mumkin.
Ofset masofasi, nisbat va tishlar soni, konus masofasi va spiral burchagi, chiqish markazining balandligi va o'rnatish masofasi. Korpus ma'lumotnomasisiz juftlikni moslashtirib bo'lmaydi.
Qo'shimcha sirpanish tufayli, odatda bir xil nisbatdagi spiral qiyshiq juftlikka nisbatan bir yoki ikki nuqta. Bu haqiqiy son va uzluksiz ish rejimida hisobga olinishi kerak.
Ko'rib chiqish uchun ofset, nisbat va chiqish markazining balandligi kerak. Reduktor va korpus chizmalarini yuboring, shunda reduktor to'plami mos keladigan qurilmaga nisbatan tasdiqlanishi mumkin.
KM seriyali reduktorda qiyshiq pog'ona ham qisqartirishni, ham chiqish markazining balandligini belgilaydi. Oddiy spiral qiyshiq o'rniga gipoid piniondan foydalanish pinion kuchini yo'qotmasdan markazni pasaytiradi, shuning uchun ixcham to'g'ri burchakli bloklar shu tarzda quriladi.
Avtomobil o'qiga emas, balki reduktorga qo'llanilganda, ofset bilan uchta cheklov keladi.
Pinyon o'qini tushirish chiqish valini ofset masofasiga pastga siljitadi. Bu ixcham reduktorning asosiy maqsadi va aynan shu narsa korpusni spiral qiyshiq versiya bilan almashtirib bo'lmaydigan qiladi.
Gipoid bosqichda ishlaydigan reduktor EP moyiga muhtoj. Xuddi shu mashinada boshqa joyda ishlatilgan spiral moy bilan to'ldirilgan blok spiral bosqichda biron bir aşınma paydo bo'lishidan oldin bu bosqichni ishqalaydi.
Bir xil nisbatdagi spiral konusli juftlikka nisbatan kompensatsiya taxminan bir yoki ikki ball samaradorlikka ega. Uzluksiz ishlaydigan reduktorda bu farqni yashirish o'rniga aytishga arziydi.
Xuddi shu reduktorlar oilasini har ikkala qiyshiq pog'ona bilan ham qurish mumkin. Tanlov markaziy balandlik va narxga bog'liq, bitta tish shakli yaxshiroq bo'lishi haqida emas.
| Aspekt | Spiral qiyalik (kesishuvchi) | Gipoid (ofset) |
|---|---|---|
| Sahna tanlovi | Spiral qiyshiq juftlikli KM reduktori | Gipoid juftlikli KM reduktori |
| Chiqish markazining balandligi | G'ildirak o'qi bo'yicha o'rnatilgan | Ofset masofasi bilan tushirildi |
| Teng nisbatda pinion | Kichikroq pinion, kamroq tishlar | Kattaroq pinion, ko'proq tishlar yuk ko'taradi |
| Yog 'kerak | Standart tishli moy odatda qabul qilinadi | EP moyi va o'zgarish texnik tavsif plastinkasida aks ettirilishi kerak |
| Samaradorlik | Yuqori | Bir-ikki ball pastroq |
| Xizmat almashinuvi | Korpus faqat spiral qiyalikni qabul qiladi | Uy-joy ofset versiyasi bo'lishi kerak; ikkalasi almashtirilmaydi |
Korpusdan reduktor tishli qutisi to'plami keltirilgan, shuning uchun bu qiymatlar chizma va korpus chizmasidan birgalikda olinadi.
| Parametr | Ushbu mahsulot | Qanday tasdiqlanadi |
|---|---|---|
| Ofset masofasi E | Kamaytirish birligi chizmasida aytilganidek | Chizma |
| Nisbat va tishlar soni | KM seriyali tanlovidan | Chizma |
| Konus masofasi va spiral burchagi | Chizmadan | Chizma |
| Chiqish markazining balandligi | Korpus uchun ma'lumotlar bazasi; reduktor chizmasiga qarshi tasdiqlangan | Chizma |
| Materiallar va issiqlik bilan ishlov berish | Gʻilof-qattiqlashtiruvchi poʻlatni chizishgacha, karburizatsiya qilish va qattiqlashtirish | Materiallar sertifikati |
| Aniqlik va orqaga qaytish | Chizmadagi darajaga qadar, qattiqlashgandan keyin silliqlash | Aniqlik hisoboti |
Reduktor tishli uzatmalarining narxi tishdagi kabi korpusga mos keladi.
Markaziy balandlik va o'rnatish masofasi bo'lmasa, juftlikni reduktorga moslashtirib bo'lmaydi.
Kattaroq ofset uchun boshqa kesish sozlamalari kerak.
Reduktor ishlab chiqaruvchilari partiyalar bilan sotib olishadi; bitta zaxira juftlik to'liq jihozni o'z ichiga oladi.
Agar jihoz EP moyini ishlatsa, so'rovnomada ayting; bu texnik tavsif va tavsiyalarga ta'sir qiladi.
Ofset issiqlik bilan ishlov berish deformatsiyasini yutishini qiyinlashtiradi, shuning uchun tish tekislash o'rniga oxirgi profilga silliqlanadi.
Bo'sh shaklga yaqin zarb qilingan, shuning uchun don oqimi kesilmasdan, tish ildiziga ergashadi.
Teshik, yuzlar va o'rnatilgan yelkaning burilishi; bular tish kesilgan va o'lchangan ma'lumotlarga aylanadi.
Gipoid tishlar Gleason mashinasida chizmadagi ofset, konus masofasi va spiral burchakka muvofiq kesilgan.
Kemaning yon tomonlarida maydalash materiallari qoldirilib, korpus chuqurligi va yadro qattiqligi belgilangan darajaga yetguncha karbyuratsiya va qattiqlashtirish.
Tishlar qattiqlashgandan keyin maydalanadi, chunki tish ularga nisbatan maydalangan.
Yon tomonlar oxirgi profilga silliqlanadi, bu esa ofset geometriyasining yutishini qiyinlashtiradigan buzilishlarni to'g'rilaydi.
Kontakt naqshlari yig'ilgan juftlikda tekshiriladi, chunki reduktorda uni keyinchalik tuzatib bo'lmaydi.
Teshik, yuza, o'rnatish masofasi va ofset ma'lumotnomasi.
Hisobot berildi Xom novdaning kimyoviy va mexanik xususiyatlari.
Hisobot berildi Qattiqlashgandan keyin sirt qattiqligi.
Hisobot berildi Tish korpusining chuqurligi va tishning mikro tuzilishi.
Hisobot berildi Gipoid shovqinida ustunlik qiladigan yon tomonlarning pürüzlülüğü.
Hisobot berildi Tishli o'lchash markazidagi profil, qo'rg'oshin va qadam.
Hisobot berildi Yig'ilgan juftlikdagi kontakt naqshlari va orqaga qaytish.
Hisobot berildiYilni to'g'ri burchakli reduktorlar mashina qisqa masofada past chiqish markaziga muhtoj bo'lgan joyda paydo bo'ladi.
AvtomatlashtirishMetallurgiyaTsementOziq-ovqat va ichimliklarYo'q. Ofset pinion podshipnikining holatini va chiqish markazining balandligini o'zgartiradi, shuning uchun korpus ofset versiyasi bo'lishi kerak. Ikkita qiyshiq pog'ona bitta quyishda almashtirilmaydi.
Chunki gipoid siljishi yon tomonlar orasidagi sirpanishni kuchaytiradi. Bu sirpanish uchun haddan tashqari bosimli qo'shimchalar kerak; standart tishli moy tishning tirnalishiga olib kelishi mumkin.
Ofset masofasi, nisbat va tishlar soni, konus masofasi va spiral burchagi, chiqish markazining balandligi va o'rnatish masofasi. Korpus ma'lumotnomasisiz juftlikni moslashtirib bo'lmaydi.
Qo'shimcha sirpanish tufayli, odatda bir xil nisbatdagi spiral qiyshiq juftlikka nisbatan bir yoki ikki nuqta. Bu haqiqiy son va uzluksiz ish rejimida hisobga olinishi kerak.
Ko'rib chiqish uchun ofset, nisbat va chiqish markazining balandligi kerak. Reduktor va korpus chizmalarini yuboring, shunda reduktor to'plami mos keladigan qurilmaga nisbatan tasdiqlanishi mumkin.